Détails de produit
Lieu d'origine: Chine
Nom de marque: WEL
Certification: ISO9001
Numéro de modèle: Aucun
Conditions de paiement et d'expédition
Quantité de commande min: 100
Prix: USD
Détails d'emballage: Emballage industriel
Délai de livraison: 8WEEKS
Conditions de paiement: T/T
Capacité d'approvisionnement: 100000
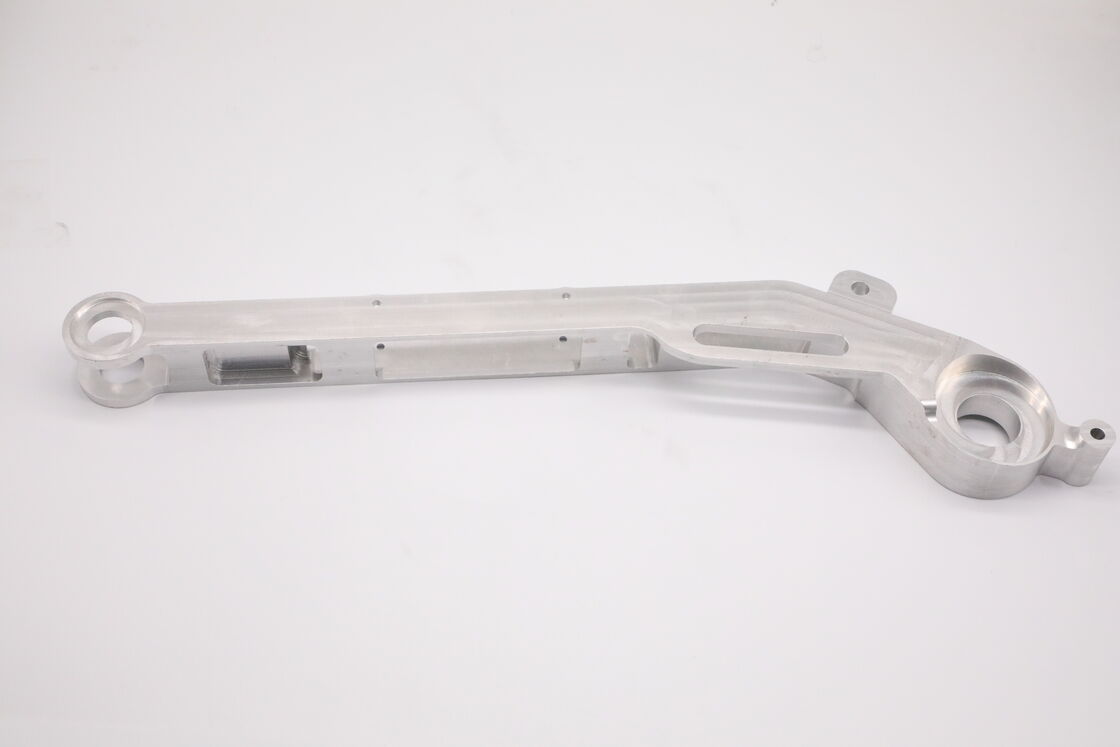
Cette bielle mécanique longue de type coudé avec des bossages de charnière à roulement aux deux extrémités est principalement utilisée pour les mécanismes de pivotement d'automatisation, les bras d'actionneur de robot, les modules de transfert, les bras de pivotement de gabarits de test et les liaisons de transmission d'équipements de simulation de mouvement. Les sièges de roulement de grand diamètre aux deux extrémités sont équipés de roulements et de goupilles pour une articulation rotative. Les fentes d'allègement et les petits trous de localisation sur la poutre servent au montage de capteurs, de butées de fin de course et d'accessoires auxiliaires. En tant que composant mobile clé pour le pivotement alternatif et la transmission de couple, il effectue un pivotement angulaire et une transmission par poussée-traction sous des charges cycliques alternées, largement utilisé dans les lignes de production automatiques et les assemblages d'outillages non standard.2. Matériau et performancesMatériau de base
Performances clés:Résistance à la traction ≥310 MPa, limite d'élasticité ≥276 MPa. Bonne résistance à la flexion pour la poutre principale, résistant à la déformation plastique sous des charges cycliques alternées.Conserver les pièces en aluminium brut dans un environnement sec pour éviter la décoloration due à l'oxydation.
Processus auxiliaires : chanfreinage complet des bords, ébavurage complet et élimination des copeaux des trous et des fentes.Compensation multi-prises pour minimiser la déformation des pièces longues, garantir le parallélisme et la coaxialité des deux trous de charnière d'extrémité pour un mouvement de pivotement fluide.4. Précision d'usinage et exigences d'utilisation
Rugosité de surface : Ra ≤1,6 μm, alésage intérieur lisse pour le montage des roulements et des goupilles.Conserver les pièces en aluminium brut dans un environnement sec pour éviter la décoloration due à l'oxydation.
La texture métallique CNC d'origine est conservée. Le jeu d'assemblage reste précis sans influence de l'épaisseur du revêtement. Une anodisation naturelle / noire optionnelle peut être appliquée selon la demande du client. Conserver les pièces en aluminium brut à l'abri de l'humidité.Inspection finale : mesure dimensionnelle complète, contrôle visuel des éclats et des bavures ; rapports d'inspection traçables par lot.
Inspection de patrouille en cours de fabrication : surveillance de la déformation de flexion de la pièce longue, test du parallélisme et de la circularité des trous de charnière, vérification des dimensions des fentes.Inspection finale : mesure dimensionnelle complète, contrôle visuel des éclats et des bavures ; rapports d'inspection traçables par lot.